联系我们

无缝钢管厂家直接面向客户
更新时间:2026-09-17 06:31:47 ip归属地:宿迁,天气:阴转多云,温度:19-29 浏览次数:2 公司名称:聊城 鑫森通达无缝钢管(宿迁市分公司)
| 产品参数 | |
|---|---|
| 无缝钢管 | 20#、45#、Q345B |
| 产地 | 聊城 |
| 品牌 | 鑫森 |
| 无缝方管 | Q345B、20# |
| 范围 | 无缝钢管直接面向客户供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 宿城区、宿豫区、沭阳县、泗阳县、泗洪县等区域。 |



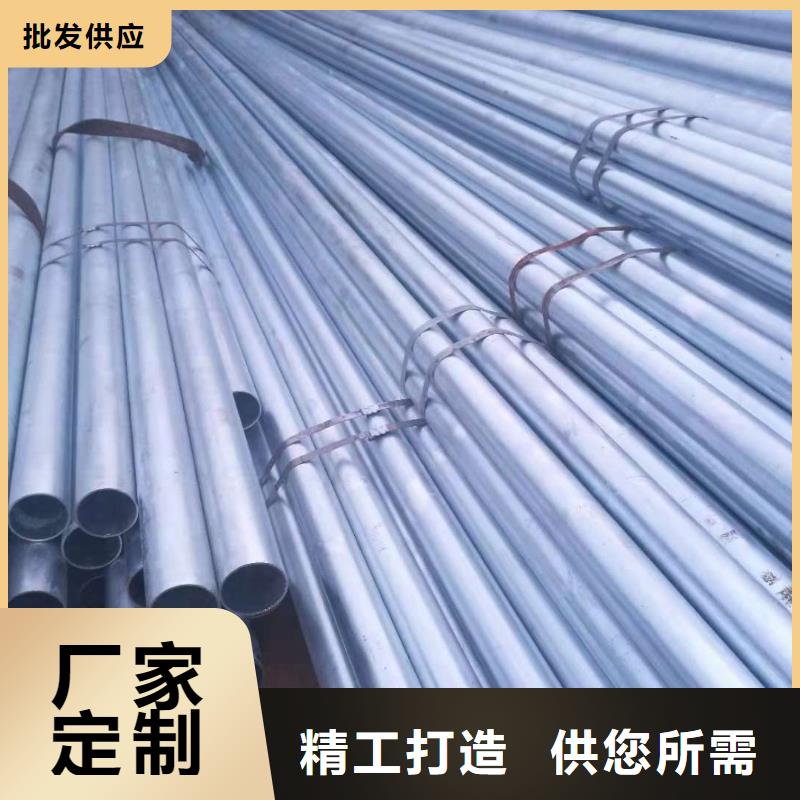
鑫森通达无缝钢管(宿迁市分公司)是集生产、加工、销售于一体的 宿迁本地附近无缝钢管缩管、宿迁本地附近结构无缝钢管生产厂家。凭着优良的工艺、上乘的质量、合理的价格,我们 江苏宿迁本地附近光亮无缝钢管、江苏宿迁本地附近低压无缝钢管、宿迁本地附近椭圆无缝钢管产品遍及全国多个省份与地区。 鑫森通达无缝钢管(宿迁市分公司)突出的优点是“交货及时”,质量以及售后服务在业界也获得了认可。 我公司位于“中国 宿迁无缝钢管、江苏宿迁六角无缝钢管之乡”的江苏宿迁,欢迎各界朋友莅临参观、指导和业务洽谈。


打底焊接时,焊枪角度、焊丝角度与碳钢焊接根本相同。
在焊接过程中,焊枪要做圆弧形摆动,其目的是使铁水和熔渣加速别离,便于察看熔池。同时,可增加母材坡口两侧热输入量,避免呈现单边未熔合。在填充焊丝时,应将焊丝送到熔池根部,并向下轻压一下,以保证根部熔透及根部内成形。
焊丝送入、取出的频率要比实芯焊丝快。焊丝取出的间隔应使焊丝的端部在氩气维护区内,以免端部氧化。
收弧时,应将弧坑填满。如发现弧坑裂纹、缩孔等缺陷,应肃清洁净后再焊.以保证焊缝质量。盖面焊时,焊前留意喷嘴及导电嘴能否清算洁净,气体流量的大小能否适宜,清算打底层外表,控制层间温度。
因填充、盖面层用气体维护焊,焊丝伸出长度的长短对焊接过程的稳定性影响较大,焊丝伸出长度越长,焊丝电阻值增大,焊丝过热而成段凝结,结果焊接过程不 稳定,金属飞溅严重,焊缝成形不良,对熔池的维护不好;焊丝伸出长渡过短,则焊接电流增大,喷嘴与工件的间隔缩短,焊接视野不清,焊道成形不良,同时还会 使喷嘴过热,形成飞溅物粘住或梗塞喷嘴,从而影响气体流量。
在MAG焊过程中,焊丝伸出长度为8~9mm,焊枪摆动幅度、频率、速度及边缘停留时间配适宜当,动作谐和分歧,随时调整焊枪角度,使焊缝外表边缘熔合划一,成形美观,以保证填充及盖面层质量。
焊接时,焊枪角度要跟管子轴线垂直,由于管子是圆的,所以焊枪角度要随时变化,这样才干保证焊缝质量,防止焊缝产生气孔、夹渣等现象。
焊时采用小月牙形摆动,两侧稍作停留稳弧,中间速度稍快,这样能够防止焊出的焊缝凸起、不平整;上、下接头都要越过中心线5~10mm,后半圈填充、盖面仰焊接头时,可把前半圈引弧焊接位置磨一个缓坡,使后半圈接头时不致于产生缺陷;
填充时,要留意坡口边缘不要被电弧擦伤,以备盖面层焊接。
盖面时,应在坡口边缘稍作停顿,以保证熔池与坡口更好地熔合,焊接过程中焊枪的摆动幅度和频率要相顺应,以保证盖面层焊缝外表尺寸和边缘熔合划一。


合金20cr冷拔无缝钢管材质单的汇总
合金20cr冷拔无缝钢管与15Cr冷拔无缝钢管相比,有较高的强度及淬透性,在油中临界淬透直径达4 ~22mm,在水中临界淬透直径达11~40mm,但韧性较差,此冷拔无缝钢管渗碳时仍有晶粒长大倾向,降温直接淬火对冲击韧性影响较大,所以渗碳后需二次淬火以提高零件心部韧性,无回火脆性;冷拔无缝钢管的冷应变塑性高,可在冷状态下拉丝;可切削性在高温正火或调质状态下良好,但退火后较差;20Cr为珠光体,焊接性较好,焊后一般不需热处理,但厚度大于15mm的冷拔无缝钢管在焊前需预热到100~150℃,焊后也可不进行回火热处理。
化学成分
(质量分数)(%)
碳C:0.18~0.24
硅Si:0.17~0.37
锰Mn:0.50~0.80
铬Cr:0.70~1.00
硫 S :允许残余含量≤0.035
磷 P :允许残余含量≤0.035
镍 Ni:允许残余含量≤0.030
铜 Cu:允许残余含量≤0.030
钼 Mo:允许残余含量≤0.015
力学性能
试样冷拔无缝钢管尺寸(mm):15
热处理: 次淬火加热温度(℃):880;冷却剂:水、油
第二次淬火加热温度(℃):780~820;冷却剂:水、油
回火加热温度(℃):200;冷却剂:水、空
抗拉强度(σb/MPa):≥835
屈服点(σs/MPa):≥540
断后伸长率(δ5/%):≥10
断面收缩率(ψ/%):≥40
冲击吸收功(Aku2/J):≥47
布氏硬度(HBS100/3000)(退火或高温回火状态):≤179
20cr冷拔无缝钢管交货状态:以热处理(正火、退火或高温回火)或不热处理状态交货,交货状态应在合同中注明。
正火规范:温度920-950℃,硬度156-179HBS。
冷压毛胚软化处理规范:温度700~720℃,保温时间8~15h,以50~100℃/h的冷速,随炉降至温度≤550~600℃,出炉空冷。处理前硬度≤179HBS,软化后硬度≤140HBS。
